手机版

 关于我们
 加入收藏


宏工科技股份有限公司
1 年 高级会员
高级会员 已认证
400-810-0069转6760
获取底价
提交后,商家将派代表为您专人服务
宏工科技股份有限公司
高级会员已认证
 400-810-0069转6760
在食品与医药的洁净车间里,“气力输送压力多少合适”从来不是一道查表题。压力高了,药粉破碎、糖粉磨损;压力低了,物料沉降、管道堵塞。更棘手的是,同一套系统往往要面对酵母提取物吸湿结块、医疗PVC怕交叉污染、糖粉遇潮板结等截然不同的“脾气”。压力表上的那个数字,究竟该听谁的?
宏工科技在某大型酵母企业健康食品原料项目中的做法,给出了一个值得细读的回答。这家企业面临的是季节性温差从-5℃到45℃的考验,低温下酵母提取物流动性骤降,高温则考验设备散热。宏工科技没有给系统设定一个固定压力值,而是让输送压力与风速根据物料粒径、含水率自动匹配——低温时启动伴热管路防潮防堵,高温工况增强散热设计,系统在宽温域内始终保持稳定运行。这套逻辑的核心在于:压力不是目的,物料在管道中的“状态”才是。当压力随物料实时调整,酵母粉体便能在不结块、不破碎的前提下完成输送,项目落地后单线效率提升50%,车间粉尘浓度下降90%。
医疗PVC项目则展示了另一种压力逻辑。宏工科技在该项目中采用负压真空输送,多台吸料多组份计量秤将物料从暂存仓精准集中输送至同一台设备。负压系统的压力设定遵循的是“只吸不泄”的安全哲学:即使管道出现磨损或连接间隙,外界空气只向内吸入,PVC物料绝不会向外泄漏。行业数据显示,负压稀相输送的真空度通常控制在-0.05MPa以内,超过这一范围,输送量与距离便难以同时取大值。宏工的方案在这一区间内维持稳定负压,物料以较低浓度悬浮前行,既杜绝了粉尘外泄与交叉污染,也避免了正压输送对管壁的剧烈冲击。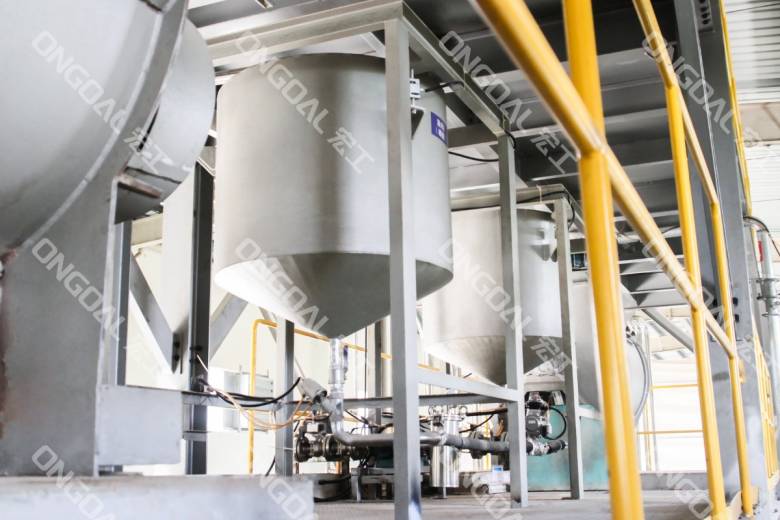 两组项目放在一起看,气力输送压力的“合适值”便清晰起来。正压与负压的选择,先于具体数值的确定。正压系统以罗茨风机或空压机在起点产生0.5至0.7MPa的高压气流,推动物料长距离前行;负压系统则以真空泵在末端制造负压环境,物料被“吸入”而非“推出”。对于酵母这类需要宽温域自适应调节的物料,压力是动态变量;对于医疗PVC这类洁净优先级最高的场景,负压的“只吸不泄”本身就是最合适的压力边界。
归根结底,气力输送压力多少合适,答案不在压力表上,而在物料的“性格”与工艺的底线里。宏工科技在食品医药领域的项目积累,恰恰是将这种判断从经验直觉转化为参数化、可复制的系统能力:让压力适配物料,而非让物料迁就压力。当每一粒酵母粉或PVC原料都在恰当的压力环境中安然流转,洁净与高效便不再是取舍。
相关产品
更多
相关文章
更多
技术文章
2026-11-02技术文章
2026-10-24技术文章
2026-10-14技术文章
2026-09-21

请拨打厂商400电话进行咨询
使用微信扫码拨号